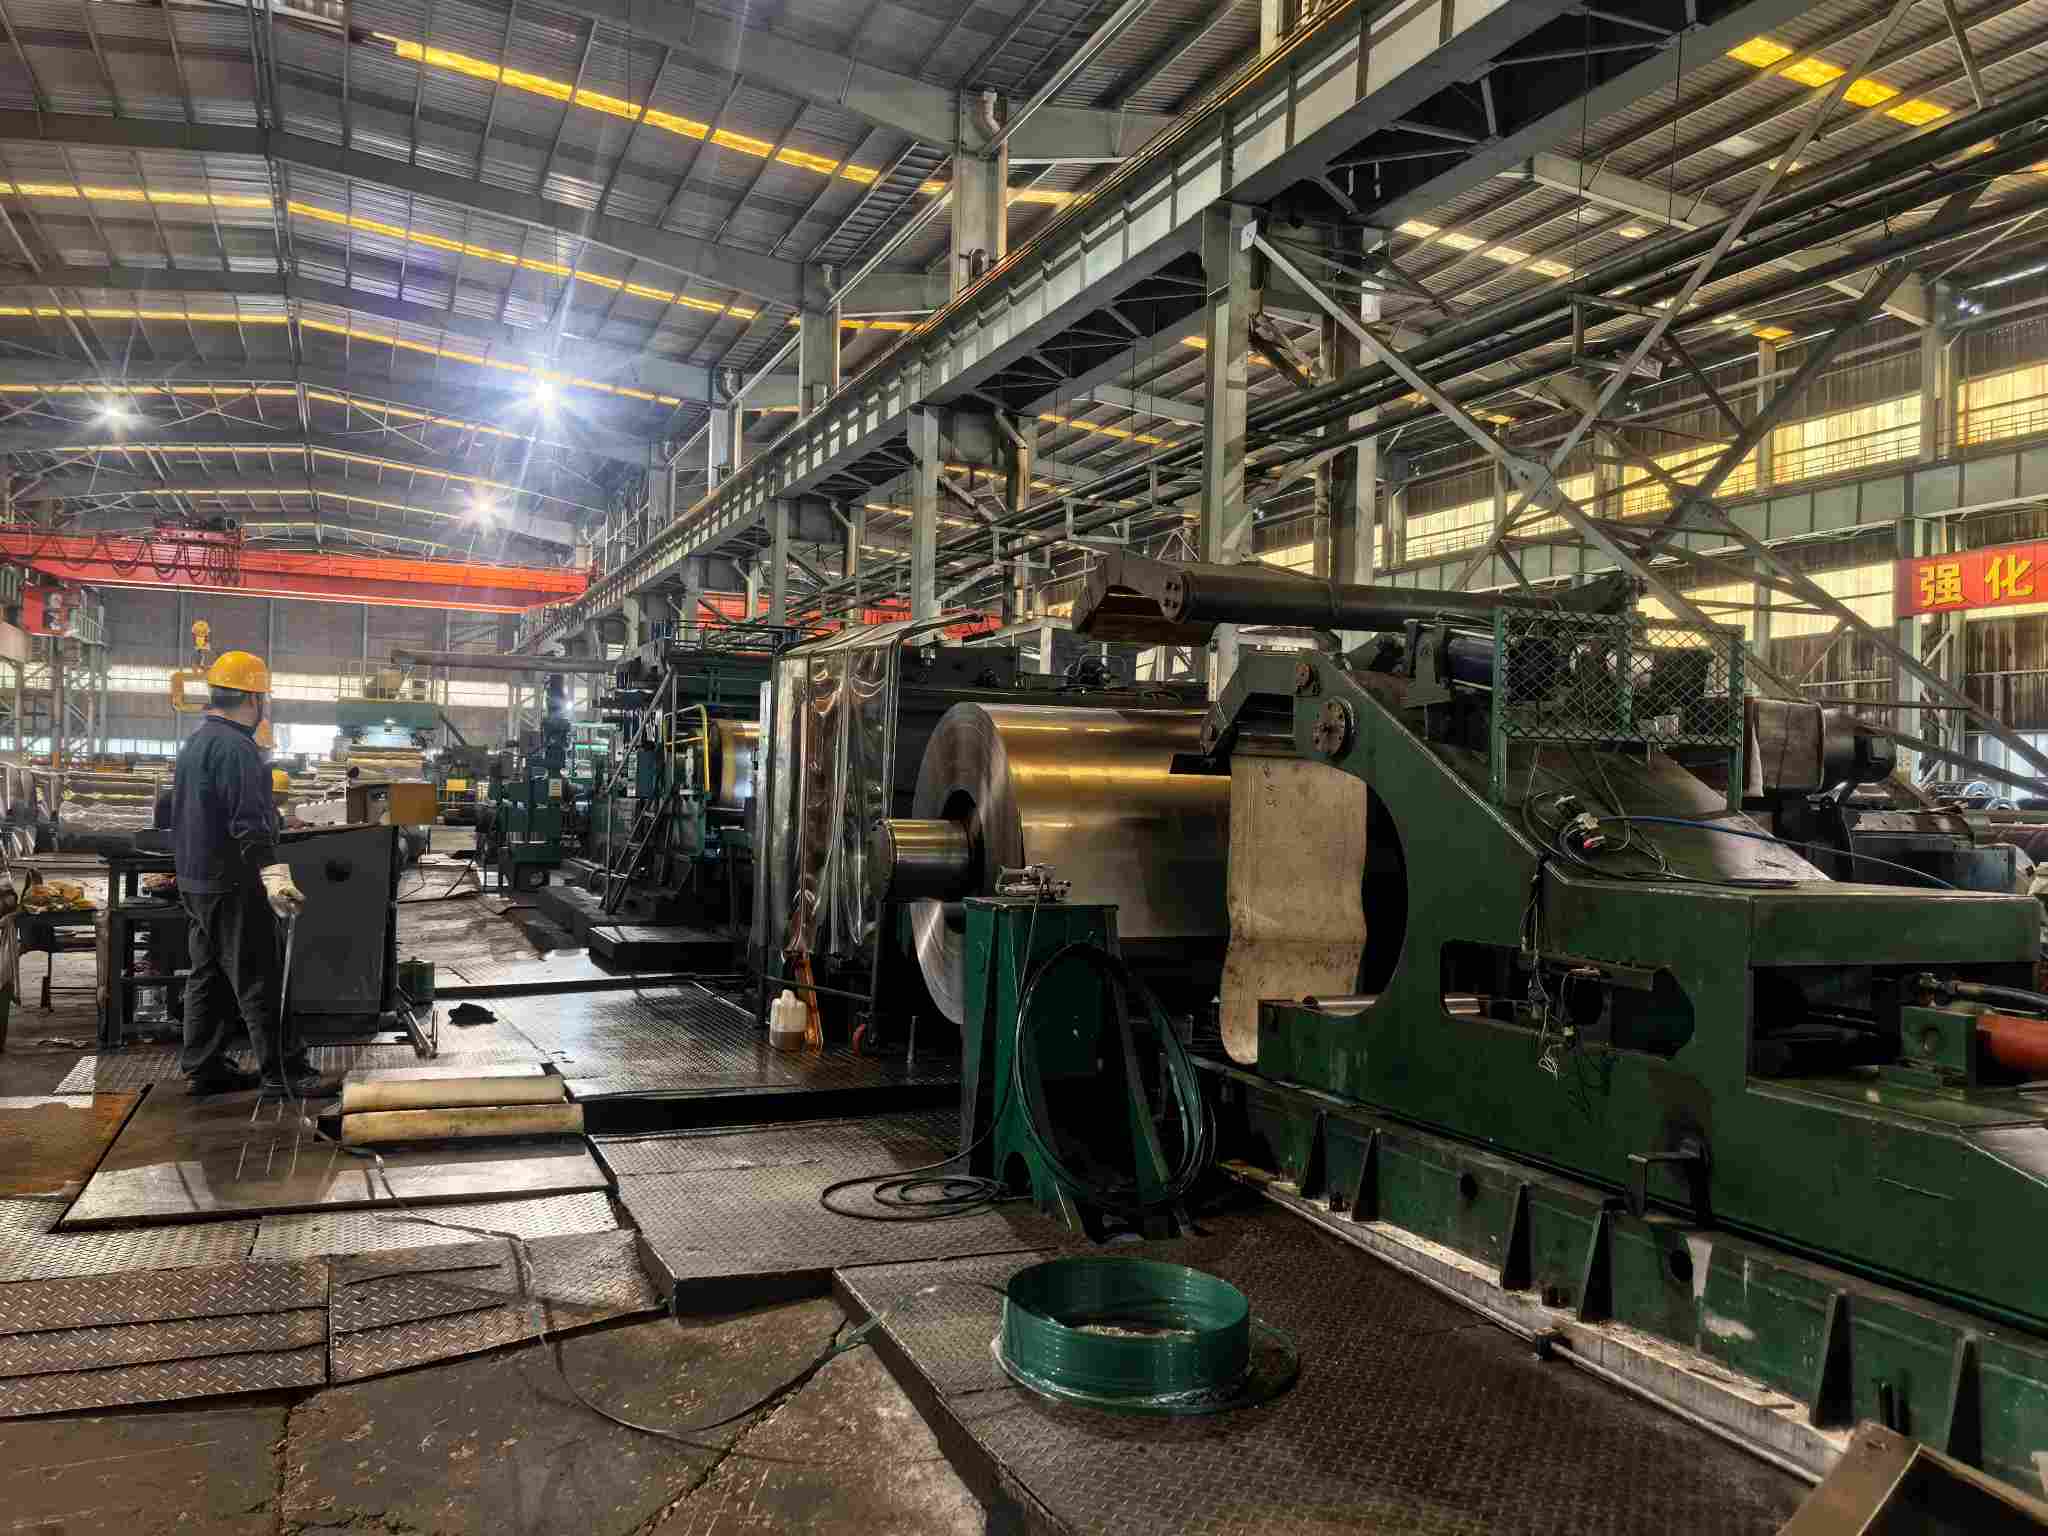
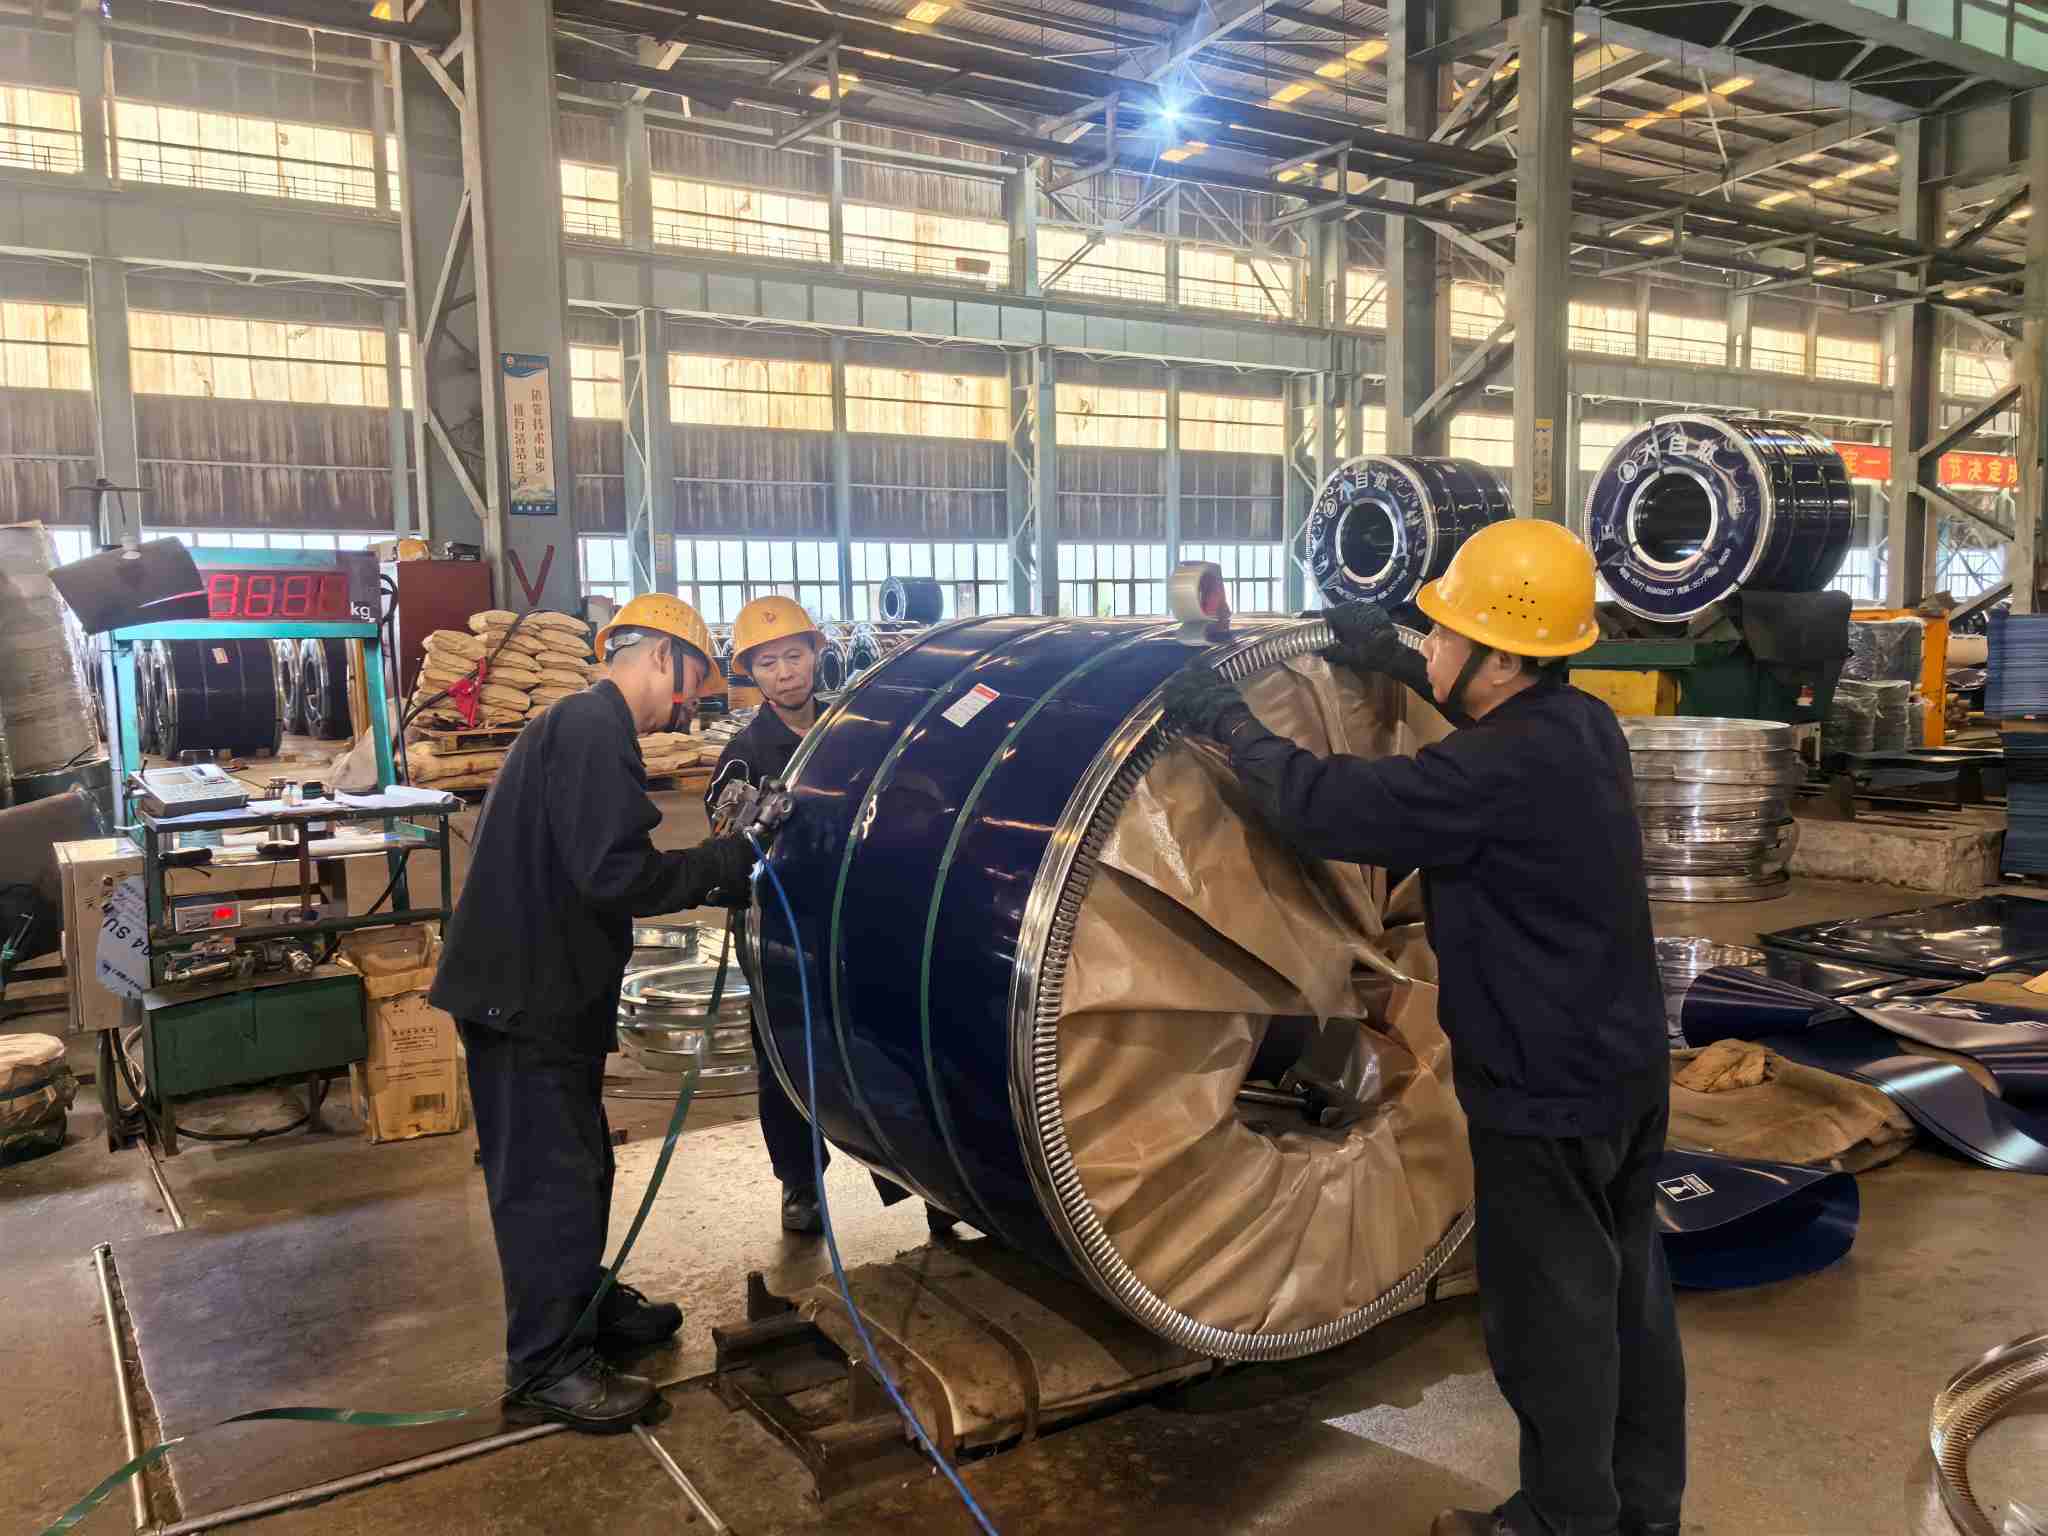
เหล็กม้วนรีดเย็น NatureSteelมีการใช้กันอย่างแพร่หลายในอุตสาหกรรมการปั๊มเครื่องใช้ในบ้าน ยานยนต์ และฮาร์ดแวร์ ความแตกต่างหลักจากเหล็กม้วนรีดร้อนอยู่ที่พื้นผิวแผ่น: แผ่นรีดร้อนมีสเกล พื้นผิวหยาบ และพิกัดความเผื่อมิติขนาดใหญ่ แถบรีดเย็นผ่านการรีดหลายรอบที่อุณหภูมิห้อง ทำให้ได้พื้นผิวที่สะอาด เรียบเนียน และมีขนาดที่แม่นยำ
ข้อบกพร่องที่พื้นผิวถือเป็นอันตรายร้ายแรงสำหรับเหล็กม้วนรีดเย็น รอยม้วน รอยขีดข่วน คราบเหลือง การอุดตันของคอยล์ และข้อบกพร่องอื่นๆ อาจส่งผลให้เกิดการคัดแยกชิ้นส่วนและหลุมสีในกรณีที่ไม่รุนแรง หรือการปฏิเสธทั้งชุดในกรณีที่รุนแรง ข้อบกพร่องบางอย่างยังคงแฝงอยู่ในการจัดส่งและเกิดขึ้นเฉพาะในระหว่างการประทับตราเท่านั้น ซึ่งก่อให้เกิดข้อพิพาทด้านความรับผิดได้ง่าย
เอกสารนี้ช่วยให้ผู้ใช้ระบุข้อบกพร่อง ติดตามกระบวนการผลิตที่เกี่ยวข้อง ตัดสินคุณภาพตามมาตรฐาน และใช้การควบคุมเชิงป้องกันตั้งแต่สายการผลิตไปจนถึงบรรจุภัณฑ์สำหรับการขนส่งทางทะเล โดยทำหน้าที่เป็นข้อมูลอ้างอิงสำหรับบุคลากรฝ่ายจัดซื้อ ผู้ตรวจสอบคุณภาพ และวิศวกรที่เกี่ยวข้อง
คุณภาพพื้นผิวไม่ได้เป็นเพียงความกังวลด้านความสวยงามเท่านั้น ผลกระทบจะแพร่กระจายไปทั่วทั้งห่วงโซ่การผลิต
ขั้นแรก: การตอก เศษไม้ (สิ่งเจือปนภายในที่สัมผัสพื้นผิว) ทำหน้าที่เป็นจุดเริ่มต้นในการแตกร้าว รอยแตกขนาดเล็กที่ขอบจะแพร่กระจายไปสู่การแตกหักในระหว่างการวาดแบบลึก แผ่นหยักที่มีความเรียบไม่ดีทำให้การวางตำแหน่งภายในดายไม่มั่นคง และทำให้ขนาดชิ้นส่วนไม่ยอมรับ
ขั้นตอนที่สอง: การเคลือบและการชุบด้วยไฟฟ้า น้ำมันที่ตกค้างทำให้เกิดหลุมสีและรูเข็มอิเล็กโตรโฟรีซิส รอยม้วนและรอยขีดข่วนจะถูกขยายจนกลายเป็นรอยด่างที่มองเห็นได้หลังจากการชุบด้วยไฟฟ้า สีออกไซด์ (คราบเหลือง) ช่วยลดการยึดเกาะของสีเคลือบและการเคลือบสีโดยตรง
ขั้นตอนที่สาม: หลังการขาย สำหรับส่วนประกอบที่มีความสำคัญต่อรูปลักษณ์ เช่น แผงเครื่องใช้ในบ้านและแผงด้านในของยานยนต์ ข้อบกพร่องที่พื้นผิวส่งผลโดยตรงต่อการร้องเรียนเกี่ยวกับรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูป ในขั้นตอนนี้ ความสูญเสียจะขยายเกินกว่าแผ่นงานเพียงชุดเดียวไปจนถึงต้นทุนผลิตภัณฑ์สำเร็จรูปและกำหนดการส่งมอบ
ดังนั้นฉันทามติจึงได้รับชัยชนะในอุตสาหกรรม: เกรดเหล็กและความหนาเป็นตัวกำหนดขีดจำกัดประสิทธิภาพที่ต่ำกว่าสำหรับเหล็กม้วนรีดเย็น ในขณะที่คุณภาพพื้นผิวเป็นตัวกำหนดขีดจำกัดบนสำหรับผลิตภัณฑ์สำเร็จรูป การระบุเกรดพื้นผิวอย่างชัดเจน ณ เวลาที่สั่งซื้อมีความคุ้มค่ามากกว่าข้อพิพาทหลังข้อเท็จจริงมาก
ข้อบกพร่องจะถูกจัดกลุ่มตามขั้นตอนการผลิตที่เกิด: ข้อบกพร่องที่เกิดขึ้นในกระบวนการรีด ข้อบกพร่องที่เกิดขึ้นในกระบวนการอบอ่อนและการดอง และข้อบกพร่องที่เกิดขึ้นระหว่างการจัดเก็บและการขนส่ง การจำแนกประเภทนี้ช่วยให้สามารถติดตามย้อนกลับไปยังกระบวนการที่รับผิดชอบได้โดยตรงเมื่อมีการสังเกตข้อบกพร่อง
ข้อบกพร่องแต่ละข้อได้รับการอธิบายในรูปแบบรวม: ลักษณะที่ปรากฏ → สาเหตุ → ผลกระทบขั้นปลายน้ำ → เกณฑ์การยอมรับการอ้างอิง
#### ส่วนเบี่ยงเบนความหนาตามแถบ
#### คราบเหลือง/สีออกไซด์
| ข้อบกพร่อง | กระบวนการที่รับผิดชอบ | สาเหตุทั่วไป | ได้รับอนุญาตสำหรับเกรด FB | ได้รับอนุญาตสำหรับเกรด FC/FD |
|---|---|---|---|---|
| ขอบแตก | การกลิ้ง/วัสดุเข้า | ความเครียดที่ขอบมากเกินไป | ไม่อนุญาต | ไม่อนุญาต |
| ความเป็นคลื่น | กลิ้ง | เม็ดมะยม / ความตึงที่ไม่เหมาะสม | ไม่อนุญาตหากเกินความคลาดเคลื่อน | ไม่อนุญาตหากเกินความคลาดเคลื่อน |
| โรลมาร์ก | กลิ้ง | ความเสียหายของพื้นผิวม้วน / สิ่งแปลกปลอม | ผู้เยาว์ได้รับอนุญาต | ไม่อนุญาต |
| รอยขีดข่วน | กลิ้ง / ตัด | สิ่งแปลกปลอมบนเส้นทางลูกกลิ้ง | ผู้เยาว์ได้รับอนุญาต | ไม่อนุญาต |
| ส่วนเบี่ยงเบนความหนาตามแถบ | กลิ้ง | ส่วนเบี่ยงเบนการควบคุม AGC | ไม่อนุญาตหากเกินความคลาดเคลื่อน | ไม่อนุญาตหากเกินความคลาดเคลื่อน |
| เศษไม้ | การผลิตเหล็ก/การหล่อแบบต่อเนื่อง | การรวม | ไม่อนุญาต | ไม่อนุญาต |
| การย้อมสีเหลือง | การหลอม | น้ำมันตกค้าง/บรรยากาศไม่ดี | ผู้เยาว์ได้รับอนุญาต | ไม่อนุญาต |
| การปิดกั้นคอยล์ | การหลอม | อุณหภูมิ / ความตึงเครียดไม่เหมาะสม | ไม่อนุญาต | ไม่อนุญาต |
| หลุม Overpickling | การดอง | การดองที่ไม่สามารถควบคุมได้ | ผู้เยาว์ได้รับอนุญาต | ไม่อนุญาต |
| ลูเดอร์สไลน์ | คุณสมบัติของวัสดุ | ให้ผลผลิตที่ราบสูง/แก่ก่อนวัย | ไม่ใช่ข้อบกพร่อง ขึ้นอยู่กับข้อจำกัดด้านระยะเวลาการเก็บรักษา | ไม่ใช่ข้อบกพร่องโดยมีระยะเวลาการจัดเก็บที่สั้นกว่าที่อนุญาต |
| น้ำมันตกค้าง | ล้างไขมัน/ผ่านผิวหนัง | การขจัดไขมันไม่เพียงพอ | ไม่อนุญาต | ไม่อนุญาต |
| คราบน้ำ สนิม | การจัดเก็บและการขนส่ง | ความชื้น/บรรจุภัณฑ์เสียหาย | ไม่อนุญาต (ข้อยกเว้นสำหรับอายุการป้องกันสนิมที่หมดอายุ) |
ไม่อนุญาต |
การตรวจสอบด้วยสายตาด้วยแสงด้านข้าง เทคนิคการตรวจสอบพื้นผิวที่สำคัญที่สุด กางแผ่นออกทีละเมตรใต้ไฟด้านข้างมุมต่ำภายใน 45 องศา ความเป็นคลื่น รอยม้วน และรอยขีดข่วนจางๆ จะสังเกตเห็นได้ชัดเจนภายใต้แสงด้านข้าง ในขณะที่ข้อบกพร่องจำนวนมากยังคงมองไม่เห็นภายใต้การส่องสว่างด้านหน้าโดยตรง ซึ่งเป็นจุดบอดที่พบบ่อยสำหรับฝ่ายรับ ให้ความสำคัญกับโซนขอบ 50 มม. ซึ่งมักเกิดการแตกร้าวและขรุขระ
การประเมินการสัมผัส เลื่อนเล็บไปตามพื้นผิว: รอยม้วนทำให้เกิดการลากเป็นระยะ รอยขีดข่วนทำให้เกิดการลากอย่างต่อเนื่อง เศษไม้มีลักษณะสัมผัสที่ใกล้เคียงกับรอยขีดข่วนทั่วไป การระบุตำแหน่งต้องใช้ตำแหน่งรวม (ส่วนใหญ่อยู่ที่หัวคอยล์/ส่วนท้าย) และประสิทธิภาพการปั๊มในภายหลัง
การวัดเครื่องมือ ใช้เกจวัดความหนาแบบพกพาเพื่อสุ่มตัวอย่างความหนาที่หัวคอยล์ คอยล์กลาง และหางคอยล์เพื่อตรวจสอบความแปรผันของความหนา ใช้เส้นตรงและฟีลเลอร์เกจในการวัดการบิดเบี้ยว หากมี ให้วัดค่าความหยาบ Ra ผ่านเครื่องมือทดสอบความหยาบ (ความหยาบถือเป็นตัวบ่งชี้หลักสำหรับเกรดพื้นผิว โดยมีขั้นตอนการทดสอบระบุไว้ในมาตรฐาน) จุดเก็บตัวอย่างเกจวัดความหนาต้องครอบคลุมความกว้างเต็มแถบ แทนที่จะครอบคลุมเฉพาะโซนส่วนกลาง
การตรวจสอบบรรจุภัณฑ์และเครื่องหมาย ขั้นแรกให้ตรวจสอบความสมบูรณ์ของบรรจุภัณฑ์ป้องกันสนิมและความชัดเจนของเครื่องหมายการขนส่งเมื่อเปิดภาชนะ (หมายเลขคอยล์ เกรดเหล็ก ขนาด เกรดพื้นผิว น้ำหนัก วันที่ผลิต) สงสัยว่ามีข้อบกพร่องที่พื้นผิวที่เกิดจากการขนส่งสำหรับความเสียหายของบรรจุภัณฑ์
1. ตรวจสอบบรรจุภัณฑ์: ตรวจสอบความสมบูรณ์ของกระดาษ/ฟิล์มกันสนิม ตัวป้องกันขอบ สายรัด และปลอกเหล็ก มองหาร่องรอยการสัมผัสน้ำ
2. ตรวจสอบเครื่องหมาย: ยืนยันหมายเลขคอยล์ เกรดเหล็ก ขนาด เกรดพื้นผิว และวันที่ผลิตตรงกับใบสั่งซื้อและใบรับรองการทดสอบโรงงาน (MTC)
3. การตรวจสอบไฟด้านข้างแบบครอบคลุมทั้งหมด: ตรวจสอบพื้นผิวแผ่นเมตรละเมตรภายใต้แสงด้านข้าง 45 องศา โดยเน้นที่โซนขอบ 50 มม.
4. การสุ่มตัวอย่างโดยสัมผัส: ลากเล็บไปยังตำแหน่งสุ่มสามตำแหน่งเพื่อแยกแยะรอยม้วน รอยขีดข่วน และเศษไม้
5. การตรวจสอบความหนาเฉพาะจุด: ทำการวัดที่หัวคอยล์ คอยล์กลาง และหางคอยล์ และบันทึกการเปลี่ยนแปลงของความหนาตามความยาวของแถบ
6. การวัดการบิดเบี้ยว: วัดการบิดเบี้ยวในสภาวะอิสระบนส่วนของแผ่นขนาด 1 เมตร
7. การจัดทำเอกสารและการสุ่มตัวอย่าง: ถ่ายภาพพื้นที่ที่มีข้อบกพร่องพร้อมการอ้างอิงมาตราส่วน และเก็บกลุ่มตัวอย่างที่มีข้อบกพร่องขนาด 300 มิลลิเมตรไว้เป็นหลักฐานการประเมินความรับผิดชอบ
8. การอ้างอิงโยงระดับ: เปรียบเทียบการสังเกตกับอนุประโยคระดับพื้นผิวในบทที่ 4 และสรุปผล: การยอมรับ / การยอมรับแบบมีเงื่อนไข / การปฏิเสธ
ส่วนก่อนหน้านี้ครอบคลุมถึงการระบุข้อบกพร่องสำหรับการจัดการภายหลังการเกิด บทนี้อธิบายการควบคุมเชิงป้องกันฝั่งโรงงาน ข้อบกพร่องที่พื้นผิวโดยพื้นฐานแล้วเป็นปัญหาที่มาจากกระบวนการ การระบุข้อบกพร่องตกเป็นของผู้ใช้ปลายทาง ในขณะที่การป้องกันข้อบกพร่องเป็นของสายการผลิต
ส่วนการดอง: การดองห้าขั้นตอนบวกการขจัดไขมันด้วยไฟฟ้า การกำจัดตะกรันโดยสมบูรณ์เป็นสิ่งจำเป็นสำหรับพื้นผิวรีดเย็นที่สะอาด การดองมากเกินไปทำให้เกิดหลุม ใบไม้ที่ดองอยู่ใต้ระดับกด การล้างไขมันด้วยไฟฟ้าช่วยลดความเสี่ยงของน้ำมันที่ตกค้างซึ่งเชื่อมโยงโดยตรงกับคราบเหลืองและหลุมสี
ส่วนกลิ้ง: โรงสีถอยหลังสูงหกตัวพร้อมระบบควบคุมแบบดิจิตอล การควบคุมรูปทรงเพลทแบบวงปิดและการจัดสรรการลดการส่งผ่านที่แม่นยำจากการควบคุมหลักสำหรับความเป็นคลื่น การแตกร้าวของขอบ และการเบี่ยงเบนความหนาตามยาว ระบบควบคุมเชิงตัวเลขของ Siemens และ ABB ให้ค่าความคลาดเคลื่อนของความหนาจนถึง ±0.03 มม. เป็นไปตามระดับความแม่นยำพิเศษภายใต้ EN10131 ความหนาในการรีดขั้นต่ำถึง 0.15 มม. พื้นผิวม้วนได้รับการตรวจสอบตามกำหนดเวลาเพื่อตรวจจับความเสียหายของพื้นผิวม้วนและสิ่งแปลกปลอมก่อนที่จะพิมพ์ลงบนแผ่น รอยม้วนคือข้อบกพร่องที่กำจัดออกได้อย่างง่ายดายด้วยขั้นตอนการตรวจสอบม้วน
ส่วนการหลอม: การหลอมไฮโดรเจนที่สดใส บรรยากาศการป้องกันที่อุดมด้วยไฮโดรเจนป้องกันการเกิดออกซิเดชันของพื้นผิวและการเปลี่ยนสีเป็นสีเหลือง โดยกำจัดสีออกไซด์ที่แหล่งกำเนิด อุณหภูมิการหลอมและความตึงของขดลวดจะถูกแบ่งส่วนตามน้ำหนักของขดลวดและรูปร่างของแผ่นเพื่อหลีกเลี่ยงการอุดตันของขดลวด
ส่วน Skin-Pass: การยืดตัวที่ควบคุมได้ตั้งแต่ 0.5% ถึง 1.5% การกลิ้งผ่านผิวหนังภายในช่วงนี้จะช่วยลดปัญหาที่ราบสูงและปรับปรุงรูปร่างของแผ่น การยืดตัวของผิวหนังไม่เพียงพอไม่สามารถระงับเส้นLüdersได้ การยืดตัวที่มากเกินไปจะทำให้รูปร่างของแผ่นเสื่อมลงและลดความหยาบของพื้นผิว การปรับสมดุลพารามิเตอร์เหล่านี้ถือเป็นข้อกำหนดกระบวนการผ่านสกินหลัก
ส่วนการตกแต่งและบรรจุภัณฑ์: บรรจุภัณฑ์แบบไม่มีเสี้ยนและการขนส่งทางทะเล การตัดเฉือนจะควบคุมความสูงของเสี้ยนเพื่อป้องกันการขีดข่วนที่คมตัด คอยล์สำเร็จรูปถูกห่อด้วยฟิล์มยับยั้งการกัดกร่อนที่ระเหยง่ายของ VCI ติดตั้งตัวป้องกันขอบ ยึดด้วยสายรัดเหล็กและเคลือบกันความชื้นสำหรับการขนส่งทางทะเลที่มีความเค็มสูงและมีความชื้นสูง ข้อพิพาทเกี่ยวกับการมาถึงท่าเรือส่วนใหญ่เกี่ยวกับสนิมที่เป็นคราบน้ำสามารถหลีกเลี่ยงได้ด้วยบรรจุภัณฑ์ที่ทนทาน
ส่วนการตรวจสอบ: ประตูตรวจสอบสามชั้น การตรวจสอบคอยล์ร้อนรีดร้อนขาเข้า การตรวจสอบในกระบวนการหลังจากการดอง การอบอ่อน และการรีดผ่านผิวหนัง การตรวจสอบก่อนการจัดส่งผสมผสานการสุ่มตัวอย่างพื้นผิวและการวัดขนาด ส่วนตัวอย่างและบันทึกการทดสอบจะถูกเก็บไว้สำหรับแต่ละชุด และใบรับรองการทดสอบโรงงาน (MTC) จะมาพร้อมกับการส่งมอบ เหตุการณ์ด้านคุณภาพใดๆ สามารถตรวจสอบย้อนกลับไปยังกระบวนการเฉพาะและกรอบเวลาการผลิตได้ ซึ่งเป็นหลักฐานที่แข็งแกร่งสำหรับการประเมินความรับผิด
กล่าวโดยสรุป: ข้อบกพร่องที่พื้นผิวไม่ได้ถูก "เปิดเผยโดยการตรวจสอบ" พวกเขาจะ "ผลิต" หรือ "ป้องกัน" การตรวจสอบจะตรวจสอบประสิทธิภาพของกระบวนการ แทนที่จะทำหน้าที่เป็นตาข่ายนิรภัยทางเลือกสุดท้าย
การระบุข้อบกพร่องที่พื้นผิวของคอยล์เย็นรีดเย็นอาศัยความรู้ด้านกระบวนการ มาตรฐาน และประสบการณ์ภาคสนามร่วมกัน เอกสารนี้รวบรวมข้อบกพร่องหลายประเภท รายการตรวจสอบการยอมรับ และกรอบงานการประเมินความรับผิดเพื่อใช้อ้างอิงในระหว่างการตรวจสอบ NatureSteel มีความเชี่ยวชาญด้านการรีดเย็นอย่างกว้างขวาง และใช้การควบคุมคุณภาพพื้นผิวแบบเต็มกระบวนการ บรรจุภัณฑ์ป้องกันสนิม VCI ช่วยรักษาสภาพคอยล์ให้คงที่ตลอดการขนส่งทางทะเล สำหรับข้อกำหนดเฉพาะเกรดเหล็ก (เช่น DC01, SPCC) การให้คำปรึกษาเกี่ยวกับเกรดพื้นผิว หรือการขอใบเสนอราคา โปรดอย่าลังเลที่จะติดต่อเรา.
ที่อยู่:เลขที่ 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economic & Technological Development ZoneWenzhou, Zhejiang Province, P.R.China
ลิขสิทธิ์ © 2026 บริษัท เนเจอร์ สตีล กรุ๊ป จำกัด สงวนลิขสิทธิ์ Links| Sitemap| RSS| XML| นโยบายความเป็นส่วนตัว